电焊烟雾咋处理?申瑞烟尘净化机高效净化方案解析
电焊烟尘的处理,本质上是一道从“源头捕获”到“多级过滤”再到“达标排放”的系统工程。
电焊烟雾咋处理?申瑞烟尘净化机高效净化方案解析
电焊作业是现代工业制造中不可或缺的基础工艺,但焊接时产生的滚滚烟尘,却是一线工人每天都不得不面对的健康威胁。如何有效处理这些烟尘,选对净化设备,是每一个焊接车间都需要认真对待的问题。本文将从电焊烟尘的危害出发,系统解析申瑞烟尘净化机的高效净化方案,为不同场景的焊接作业提供选型参考。
电焊烟尘为什么必须认真对待?
电焊烟尘和一般的粉尘有本质区别。焊接时电弧温度高达3000至6000℃,焊条药皮、焊芯和被焊金属在高温下熔化蒸发,逸散在空气中氧化冷凝后形成颗粒极细的气溶胶。这些烟尘粒径极小,大多数在0.4至5微米之间,其中94.2%小于5微米,可以直接吸入肺深部。
从成分来看,电焊烟尘的主要成分是氧化铁,同时还含有二氧化锰、二氧化硅以及镁、铜、锌、铬、镍等微量金属,此外还伴随氮氧化物、臭氧、氟化氢等有害气体。长期暴露于这种混合性粉尘环境中,可能引发电焊工尘肺、慢性锰中毒、金属烟热、电光性眼炎等多种法定职业病。电焊工尘肺发病缓慢,发病工龄多在15至20年,但如果环境中烟尘浓度很高,3至5年即可发病。
正是由于电焊烟尘危害的严重性和不可逆性,在通风不良场所作业时,必须采取有效的机械排风措施降低烟尘浓度,配备专业的烟尘净化设备是最直接有效的防护手段。
电焊烟尘治理的两大技术路线
根据焊接工位的分布特点,电焊烟尘净化方案主要分为移动式单机净化和多工位集中式净化两大类型。
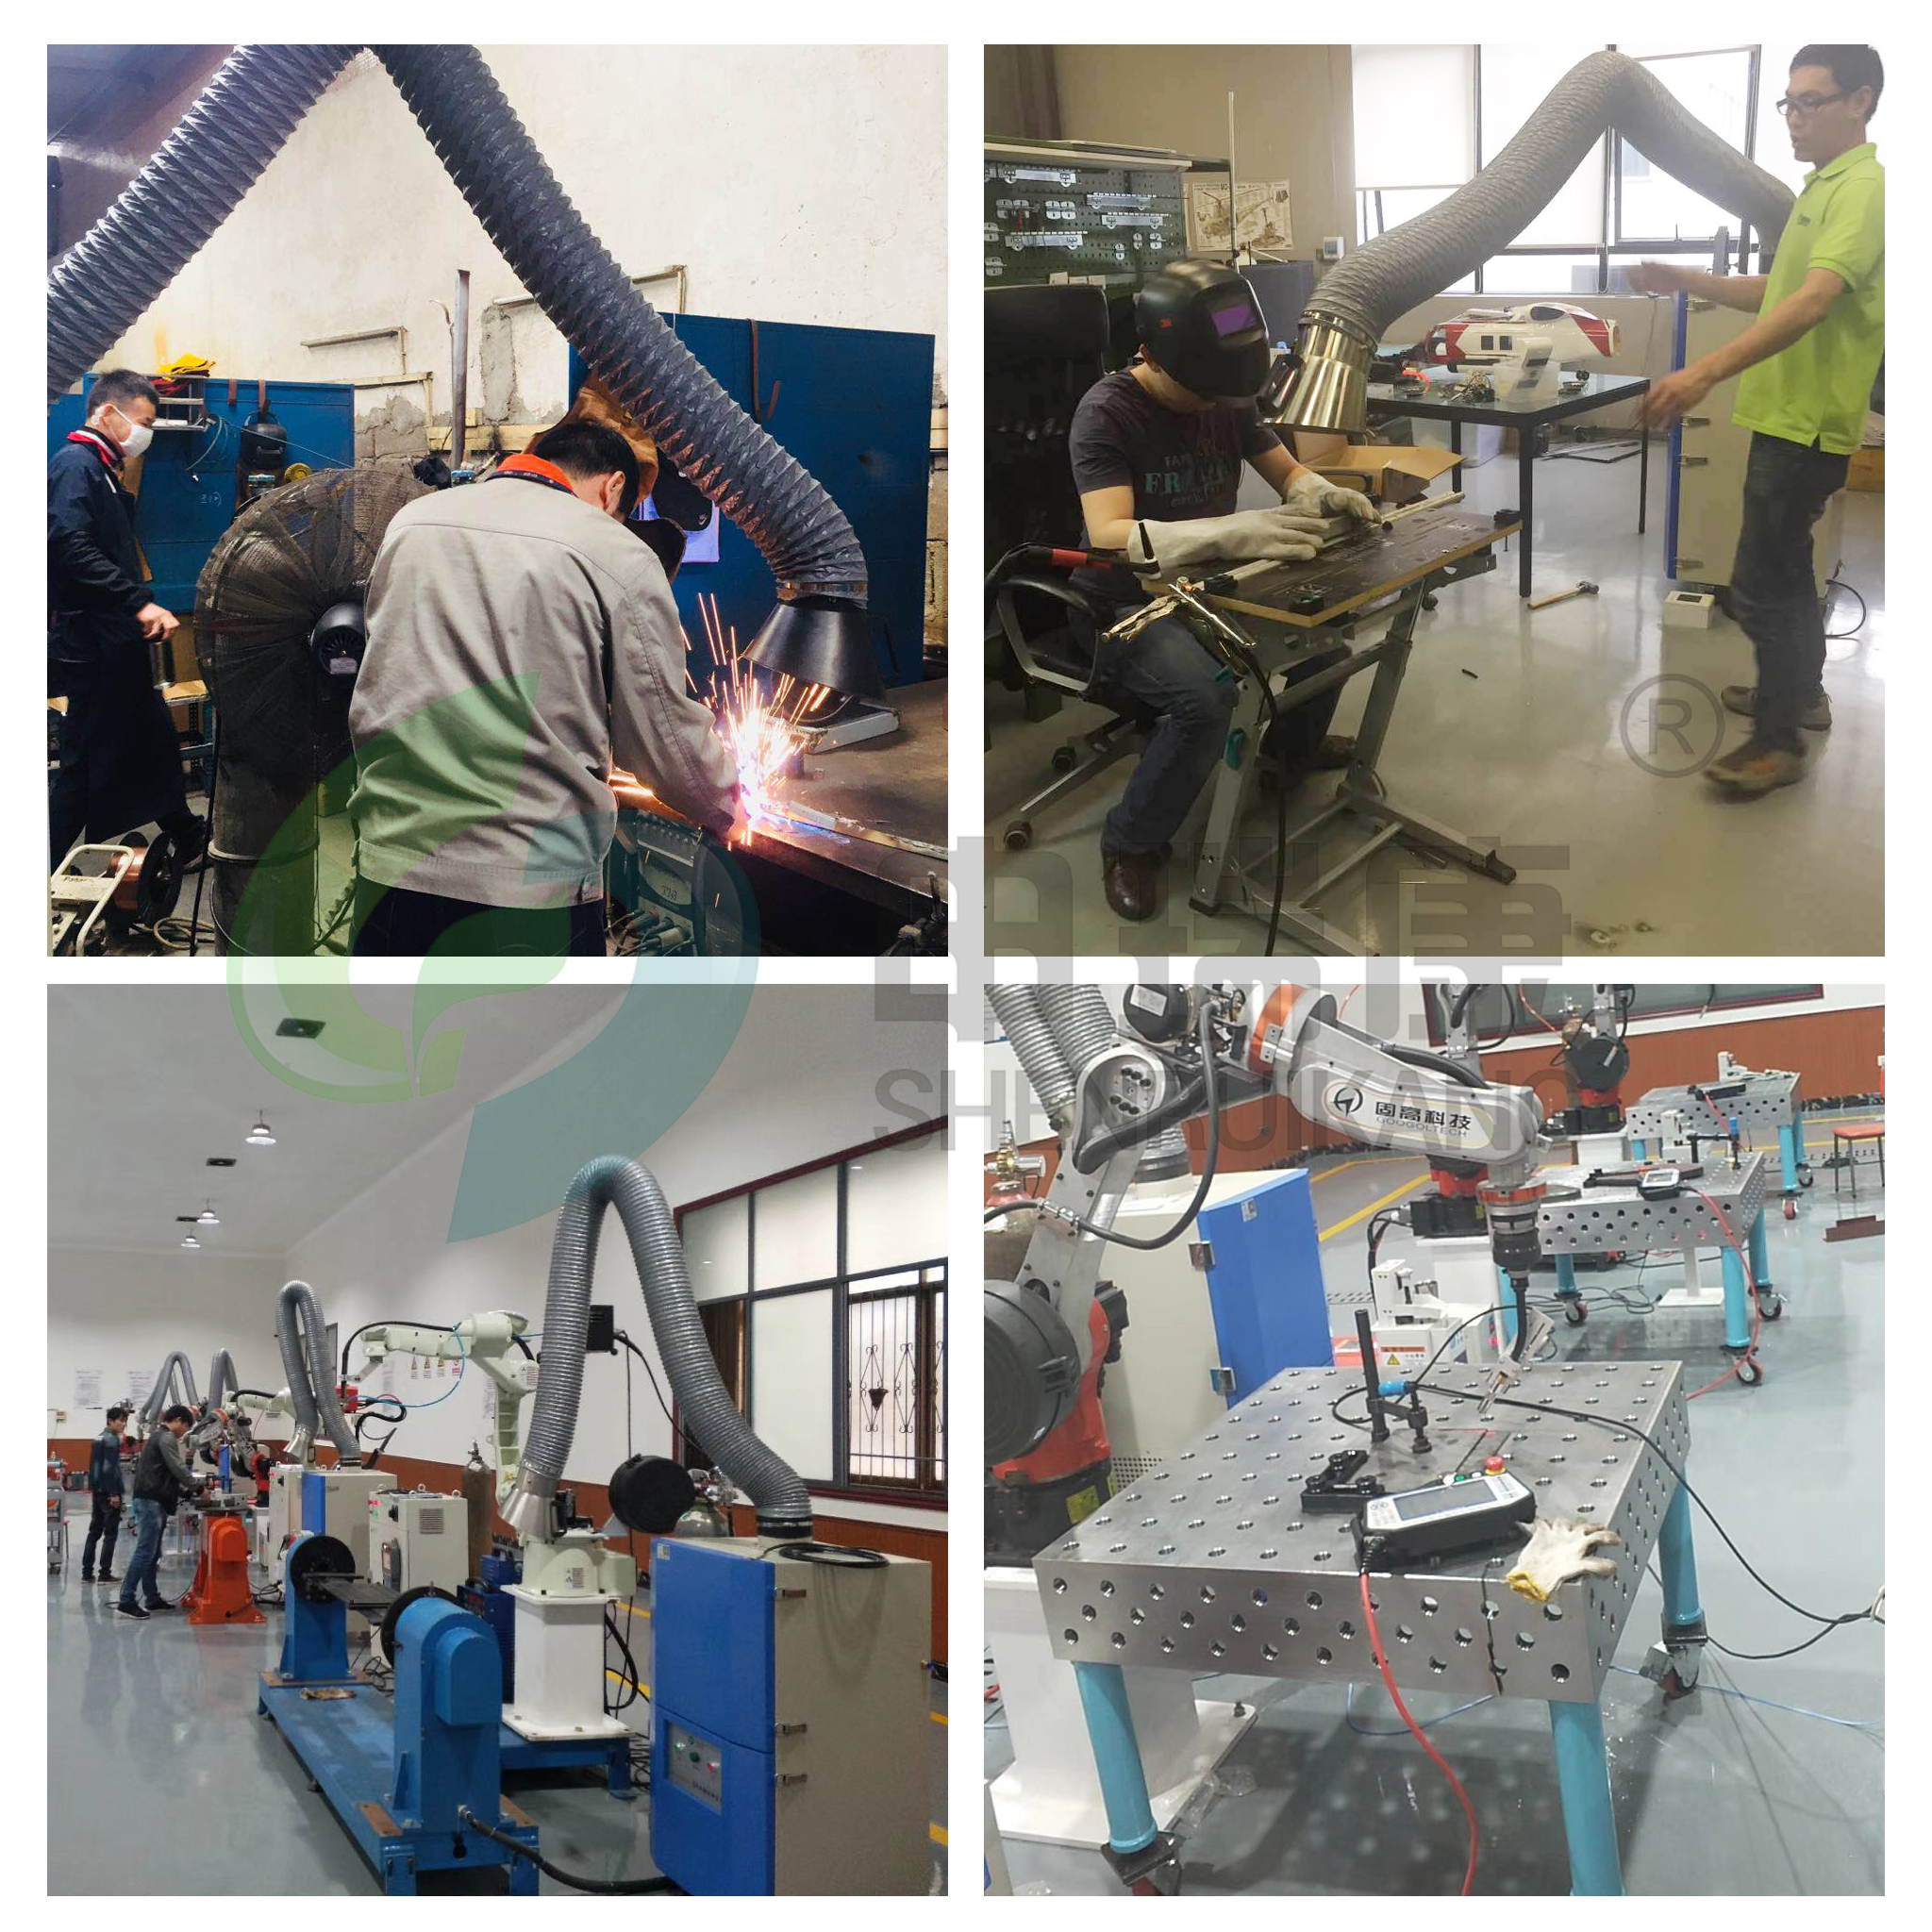
移动式净化方案适用于焊点不固定或工位较少的场景。设备配有可灵活定位的吸气臂,吸气罩尽可能靠近电弧,在烟尘扩散之前就将其捕获。这种方案安装简便,移动灵活,是零散焊接工位的首选。
集中式净化方案则通过铺设管道网络,将多个固定焊接工位的烟尘抽吸集中到中央主机处理,适用于焊位固定且数量较多的大型车间。一般来说,3个以上的固定焊接工位,采用中央集中式系统在长期运行和管理上更具优势。
无论采用哪种路线,高效除烟的核心都在于“源头捕获+多级过滤”的紧密配合。吸气罩尽可能靠近焊接点,理想距离为15至30厘米,遵循“捕捉风速”原则,才能确保烟尘在扩散前被有效收集。
申瑞净化机的三层过滤系统
申瑞烟尘净化机的核心竞争力在于其精密的三层过滤结构,这套系统专门针对电焊烟尘粒径小、成分复杂、温度高的特点进行了优化设计。
预过滤层是第一道防线,采用F7级全层粘胶过滤棉,负责吸附气流中较大的烟尘颗粒,避免主过滤层过早被堵塞,延长核心滤芯的使用寿命。预过滤层的更换周期为1至3个月,视实际工作场合而定。
主过滤层是整个净化系统的核心,采用玻璃纤维材质HEPA高效过滤网,W型折叠构造大幅增加了过滤接触面积,具有抗腐蚀、耐高温等特性。过滤精度达到0.3微米,除烟净化率高达99.9%。对于电焊烟尘中大量亚微米级的金属氧化物颗粒,这一层能够实现高效拦截。
气体过滤层则专门针对烟尘中的有害气体和异味,采用柱状活性炭颗粒配合分子筛和氧化剂,厚度达55毫米,具有超大比表面积和超强吸附力,能够有效去除一氧化碳、氮氧化物等有害化学气体。三层过滤层层递进,最终净化除烟率达到99.9%以上。
科学选型与使用建议
选对设备只是第一步,科学选型和正确使用才能让净化器发挥最大效能。
风量匹配是选型的关键。根据工业通风设计规范,有毒或有害污染物的控制风速应达到0.40至0.50米/秒。以单台设备为例,当罩口至污染源距离为0.5米时,经计算所需风量约为625立方米/小时,实际选型应留有安全余量。对于固定工位较多的焊接车间,建议选择集中式系统;对于焊点不固定的场景,移动式净化器配合柔性吸气臂是更灵活的选择。
使用中的关键要点包括:吸气罩应尽可能靠近焊接点,控制在15至30厘米以内;定期检查预过滤层状态,一般1至3个月更换一次;主过滤层和气体过滤层的更换周期约为6至12个月,具体视工作量而定。净化后的空气达到室内排放标准,可直接在车间内循环,既保障了工人的呼吸健康,又避免了车间热量或冷气的流失。
电焊烟尘的处理,本质上是一道从“源头捕获”到“多级过滤”再到“达标排放”的系统工程。申瑞烟尘净化机凭借三层过滤系统、高效HEPA滤芯和智能风量控制,为不同规模的焊接车间提供了从单工位到多工位的完整净化方案,在保障工人健康的同时,也为企业落实职业卫生合规要求提供了可靠的技术支撑。